2026,氫脆警鐘為何頻繁敲響
2026年,高強度緊固件氫脆失效的案例在多個關鍵領域集中浮現。風電、航空、汽車、核電——這些對安全性要求極高的行業,不約而同地將目光投向了同一個問題:一顆高強度螺栓,為什么會在裝配后毫無征兆地斷裂?
從公開的學術文獻和行業報告來看,2026年披露的失效案例呈現出高度一致的特征:斷裂延遲發生,斷口平齊無塑性變形,裝配時毫無異常,卻在服役數小時、數天甚至數周后突然失效。所有證據都指向同一個源頭——電鍍工藝過程中引入的氫原子。
2026年典型案例:
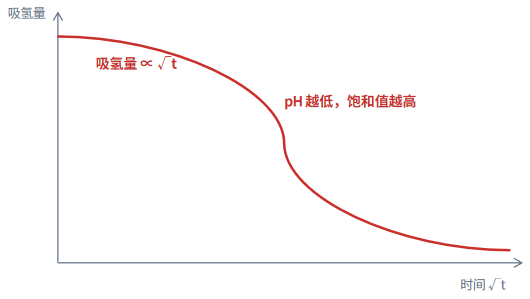
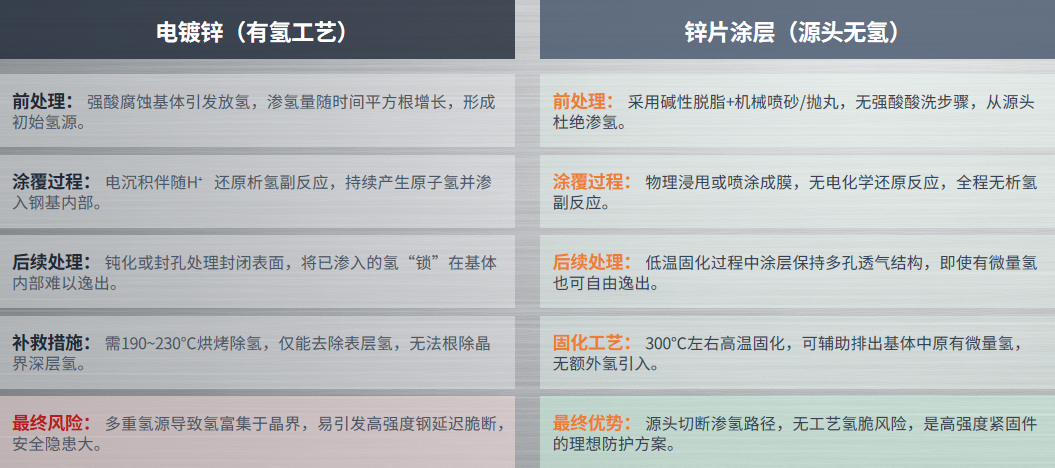
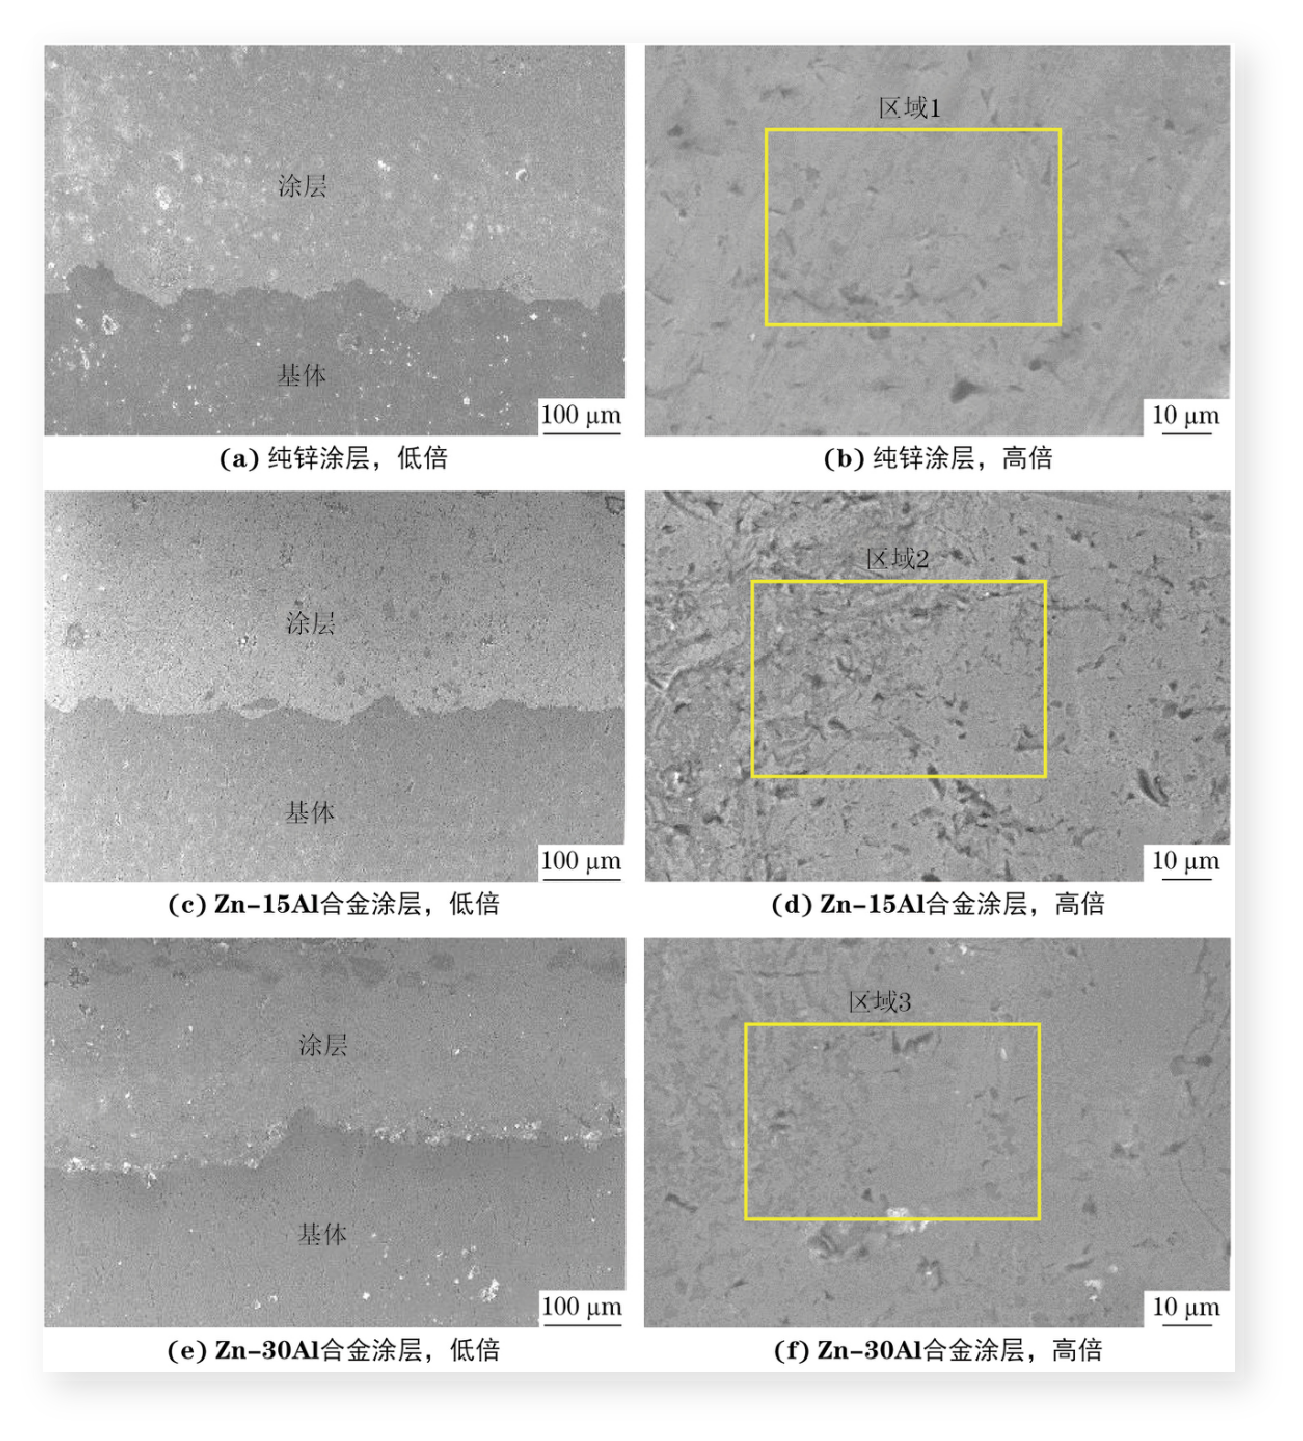
某風電機組部件的高強度螺栓在預緊后發生斷裂。失效分析采用宏觀觀察、化學成分分析、力學性能測試、掃描電鏡及能譜分析等方法,結果表明:螺栓斷裂性質為氫致脆性斷裂。螺栓在電鍍工藝過程中引入了大量氫原子并聚集在晶界處,使該處產生壓力;同時螺栓受到施加的靜態應力,在兩種力的綜合作用下晶界處萌生裂紋,裂紋不斷擴展,最終導致斷裂。 該螺栓的抗拉強度實測值為1310 MPa,心部硬度43 HRC,屬于典型的10.9級以上高強緊固件。 2、30CrMnSi鋼螺釘:除氫不充分的代價 另一項研究對某產品用30CrMnSi鋼螺釘的斷裂原因進行了分析。斷口呈沿晶斷裂形貌,可見“雞爪紋”特征及二次裂紋,為典型氫脆延遲斷裂特征。組織及硬度分析表明,存在3.0級帶狀偏析,且整體硬度偏高,顯微硬度分布不均。結合生產工藝流程,推測斷裂原因主要為鍍鋅工藝滲氫后除氫處理不充分,同時材料硬度偏高和組織不均勻共同導致氫脆延遲斷裂。 3、航空專用螺栓:酸洗與鍍鋅的雙重風險 2026年《航空維修與工程》刊發的一項失效分析指出,某高強度專用螺栓在裝配時發生斷裂。分析結果表明,氫脆主要與酸洗和鍍鋅工藝有關,需要通過優化工藝流程,在酸洗工序后增加除氫工序來防控。 4、彈射筒內筒:除氫參數的敏感性 座椅彈射筒內筒外表面的異常熒光顯示被判定為氫致脆性裂紋。研究明確指出,內筒外表面氫脆裂紋主要與電鍍工藝后除氫溫度和除氫時間有關,必須嚴格控制除氫溫度和除氫時間,以降低氫脆敏感性。 這些案例的共同特征令人警醒:失效的“元兇”并非材料本身,而是制造工藝中引入的氫。 金屬斷口掃描電鏡下的典型形貌呈現無塑性變形的脆性斷裂特征 氫脆是氫致材料韌性下降、在拉應力下發生延遲脆性斷裂的現象,本質是"材料 — 環境 — 應力" 三因素相互作用的環境脆化。其發生必須同時具備三個條件: ① 材料對氫損傷敏感; ② 存在拉應力(外部載荷或殘余應力; ③存在氫原子。 三者條件越重疊,損傷發展越快,直至斷裂。 關于氫脆的作用機制,學界主要有五種理論: 氫壓理論(氫原子在晶界、位錯、夾雜物等陷阱復合成氫分子產生內壓,達到屈服強度即誘發開裂)、弱鍵理論(氫原子進入晶格間隙使金屬原子鍵結合力下降)、氫降低表面能理論、氫促進局部塑性變形理論(氫偏聚位錯形成Cottrell 氣團)以及氫促進應變誘發空位理論。工程上最常見的是氫壓理論與弱鍵理論的綜合—— 氫富集使晶界結合能降低,疊加氫分子內壓,在持續拉應力下裂紋緩慢擴展。 高強緊固件氫脆失效具有三個顯著特征: 無塑性變形的脆性斷裂:斷裂多發生在螺紋牙底、頭部與桿部過渡圓角等應力集中處,斷口平齊、與軸向垂直,無頸縮,斷裂源區呈沿晶形貌("雞爪狀" 二次裂紋),與過載韌性斷裂明顯不同; 滯后性與突發性:緊固件出廠檢驗合格,裝配預緊后數小時至數月內突發斷裂,無明顯征兆; 耦合觸發:單純富氫或單純應力不必然斷裂,必須在氫源與拉應力共同作用下才發生。 對高強緊固件而言,材料因素是"根本原因":隨著鋼強度提高,氫脆敏感性指數升高、持久強度降低。淬火馬氏體鋼因位錯密度高、晶界缺陷多,氫脆敏感性顯著高于貝氏體、珠光體、鐵素體組織 。材料強度越高,允許的臨界氫濃度越低,工藝過程引入的微量氫也可能致命。 電鍍工藝的固有局限 電鍍鋅全流程伴隨多重氫源:"邊防護邊引入失效誘因" 核心矛盾: 防腐鍍層的形成機制本身伴隨析氫滲氫副反應,除氫烘烤僅為事后補救,無法根除工藝引入的氫脆風險 前處理工序:酸洗是重要滲氫源頭 滲氫規律:吸氫量隨時間平方根增長至飽和 高強緊固件熱處理后表面存在氧化皮,工廠普遍采用鹽酸、硫酸酸洗除銹。酸洗使鋼基體直接發生化學放氫反應,氫原子大量滲入晶界與缺陷。工程數據表明,酸洗中鋼所吸收的氫含量隨時間的平方根成線性增長直至飽和,且pH 值越低飽和值越高。 真實失效案例印證了酸洗的致命性:某風電主軸連接螺栓斷裂,失效分析結論明確——"表面處理前的酸洗工藝控制不當造成大量氫滲入,是導致其氫致脆性斷裂的主要原因"。此外,陰極電解除油同樣伴隨析氫副反應,進一步增加基體氫含量。緩蝕劑、短時酸洗只能減輕,不能根除滲氫。 電鍍時緊固件作為陰極,鋅離子還原沉積的同時,氫離子在工件表面還原生成原子氫(H? + e? → H)。一部分復合逸出,另一部分滲入高強鋼基體。電鍍電流密度、pH 值、溫度直接決定析氫速率。 更關鍵的是,鍍層形成后反而"鎖氫":鋅層沉積后封堵基體表面,阻礙已滲入的氫向外逸散;后續鈍化、封閉膜進一步封閉擴散通道。工程研究明確指出,鋅有阻止氫滲透的作用,工件鍍鋅前若已滲氫,鍍后內部氫更不易逸出[1]。這構成電鍍工藝 "邊防護邊引入失效誘因" 的核心矛盾。 行業普遍在電鍍后4 小時內、190~230 ℃ 保溫數小時進行除氫烘烤(不同強度等級保溫 2~24 h)。但除氫烘烤存在四方面固有局限: 1、 時效窗口窄:氫在鋼中隨時間向深層擴散,電鍍后擱置越久,深層陷阱氫越難脫除,必須在 4 小時窗口期內烘烤。 2、 溫度區間受限:溫度過高會降低高強鋼回火硬度、損害力學性能;溫度過低則氫逸出效率不足,兩端受限。 3、工藝波動風險高,批次一致性差:鍍液漂移、電流不穩、酸洗時長管控不嚴都會造成滲氫量波動,產品氫脆一致性難以保證。 4、對超高強鋼不充分,12.9 級普遍限用:風電等安全關鍵場景對 12.9 級螺栓普遍禁止或嚴格限制電鍍工藝,烘烤無法覆蓋其氫脆風險。 電鍍工藝氫脆失效的真實案例 電鍍鋅 vs 鋅鋁涂層:氫引入路徑對比 鋅鋁涂層(俗稱達克羅/ 鋅鋁涂層,Dacromet、Geomet 等)由鱗片狀鋅薄片、鋁薄片與無機粘結劑(傳統含鉻酸鹽,新型多為無鉻體系)組成,依靠物理涂覆 + 低溫固化成膜,它不依賴電化學反應,而是通過物理涂覆結合低溫固化形成保護膜,是一種環保、高效的金屬防腐技術。全程無電解反應,從根源消除電鍍析氫問題。 鋅鋁涂層微觀結構:層疊排布形成致密防護網 鋅鋁涂層雖可從工藝源頭消除氫脆風險,但并非絕對零風險,需注意: 無法消除來料自身氫:若工件熱處理、原材料或前期工序已含氫,涂層無法清除基體原有陷阱氫,需加強來料質量管控; 耐溫上限:涂層長期高溫工況會老化失效(部分體系耐溫至300 ℃ 左右,超過電鍍鋅的微裂紋溫度); 機械強度較低:涂層表面硬度偏低,搬運裝配需防磕碰劃傷; 密封配套:部分高腐蝕場景需配套封閉涂層,封閉劑選型需評估其氫擴散特性。 表面處理選型原則 恒載荷延遲斷裂試驗(ISO 15330 / GB/T 3098.17):在恒定拉應力下長時間靜置,評估延遲斷裂敏感性,是高強緊固件氫脆判定核心試驗; 過程控制驗證(ASTM F1940):通過增量步進加載(ISL)實時監控電鍍 / 涂覆過程殘余氫,用于工藝資格認定與周期審核; 斷口分析:掃描電鏡判斷斷裂模式,區分氫脆沿晶斷裂與過載/ 疲勞斷裂,識別 "雞爪狀" 沿晶形貌; 理化配套檢測:金相組織、硬度/ 強度換算(氫脆與馬氏體高硬組織強相關)、氫含量熱脫附分析(ISO 16573-1); 批次抽樣:電鍍工藝產品增加抽檢比例,監控批次穩定性。 高強緊固件電鍍氫脆失效的根源在于電鍍工藝體系自帶多重氫源:強酸酸洗前處理滲氫、陰極電鍍析氫、鈍化封孔鎖氫。除氫烘烤僅為補救措施,受時效窗口窄、溫度區間受限制約,無法完全清除深層陷阱氫,在10.9 級及以上超高強緊固件上存在不可忽視的安全隱患 —— 風電、航空領域多起斷裂事故已反復印證。 鋅鋁涂層依靠機械前處理替代酸洗、物理涂覆固化替代電解沉積,從源頭切斷工藝滲氫路徑,同時具備層疊屏蔽與陰極犧牲保護防腐能力,已被ISO 10683 明確定位為抗拉強度 ≥ 1000 MPa 高強緊固件避免內部氫脆的優選方案。在工程實踐中,表面處理選型不能只關注防腐指標,需結合材料強度等級、載荷工況、環境腐蝕等級綜合判定,并建立從原材料、前處理、涂覆 / 電鍍到成品氫脆驗證的全鏈條質量管控體系,方能有效防范氫脆延遲斷裂事故。 Ps:文章數據來源于網絡公開文件資料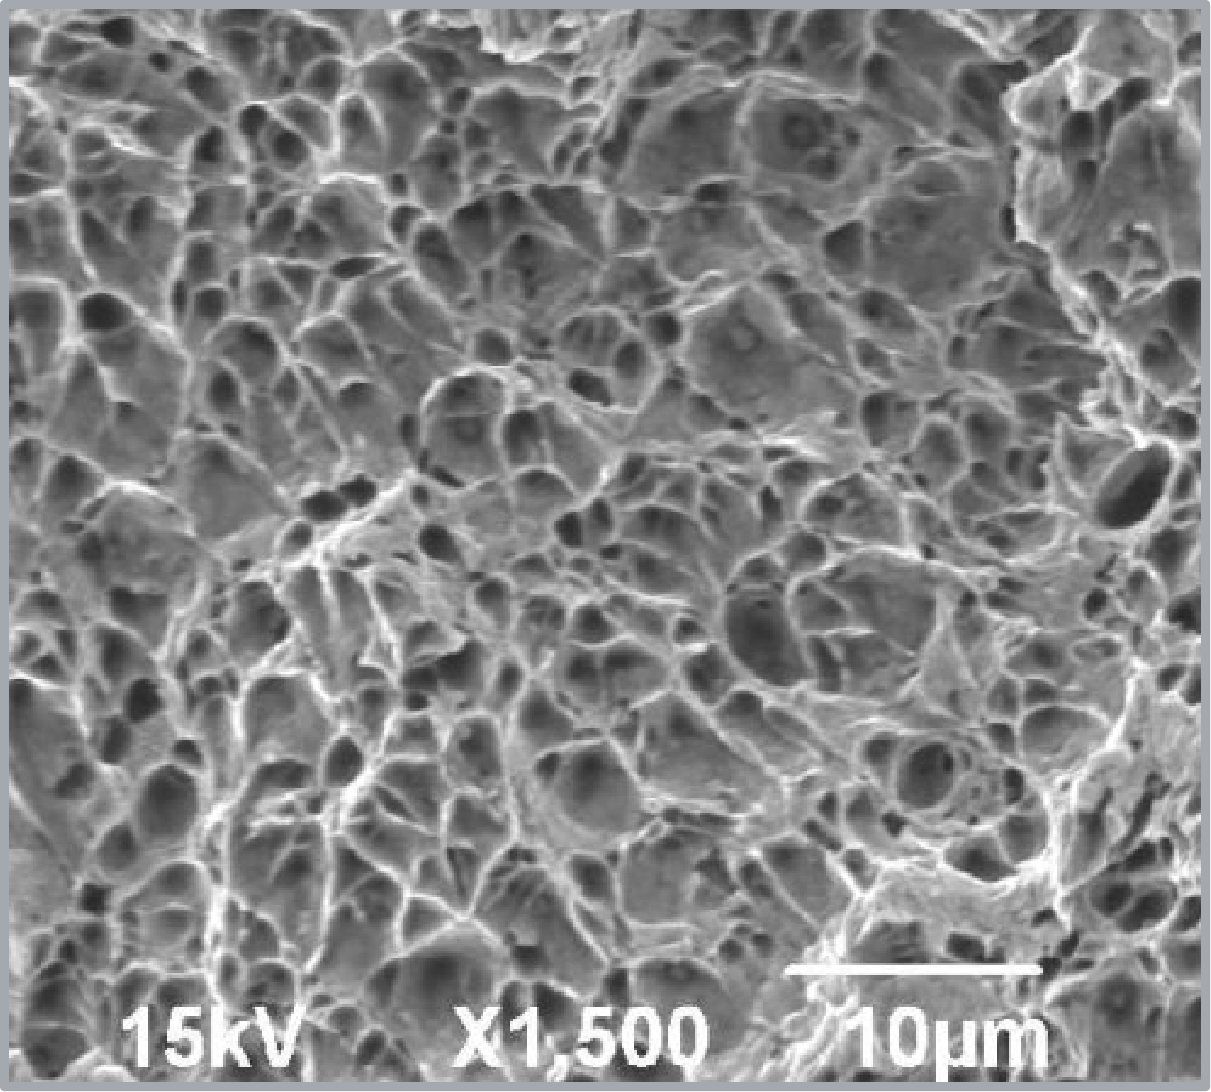
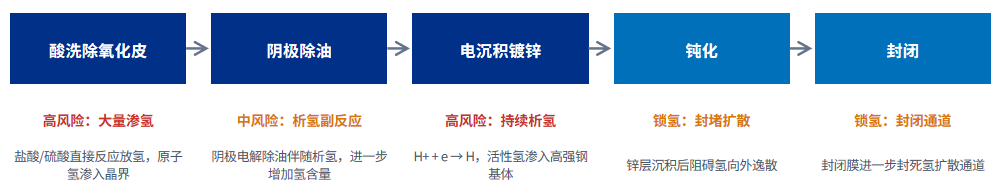
電鍍沉積過程:陰極析氫持續產生活性氫
除氫烘烤:補救手段的固有局限
風電機組12.9 級螺栓預緊后斷裂:某風電部件35CrMo 鋼、12.9 級螺栓(熱鍍鋅表面)預緊后 1 周內連續斷裂 3 根,理化檢驗判定為氫致脆性斷裂 ——"電鍍工藝過程中引入大量氫原子并聚集在晶界處",疊加靜態預緊應力導致裂紋萌生擴展 ;
風電主軸連接螺栓斷裂:酸洗工藝控制不當造成大量氫滲入,氫致脆性斷裂;
超高強鋼螺釘低壓斷裂:某固體火箭發動機30CrMnSiNi2A 螺釘在 11.8 MPa 斷裂,低于設計要求的 24.1 MPa,斷裂于第一扣螺紋處,源區呈沿晶形貌;失效主因之一是材料實際強度偏高(σb≈1690 MPa,超出設計 1500±98 MPa)增大了氫脆敏感性 ;
氫含量閾值案例:30CrMnSiNi2A 螺栓基體氫含量質量分數僅 0.0004% 即足以導致氫脆斷裂;另一發動機進氣道螺栓因二次鍍鋅,斷裂螺栓組織為回火馬氏體(硬度 452 HV、強度約 1493 MPa),顯著高于同爐完好螺栓的回火索氏體組織(375 HV、約 1222 MPa),強度偏高疊加氫含量較高共同導致失效 。
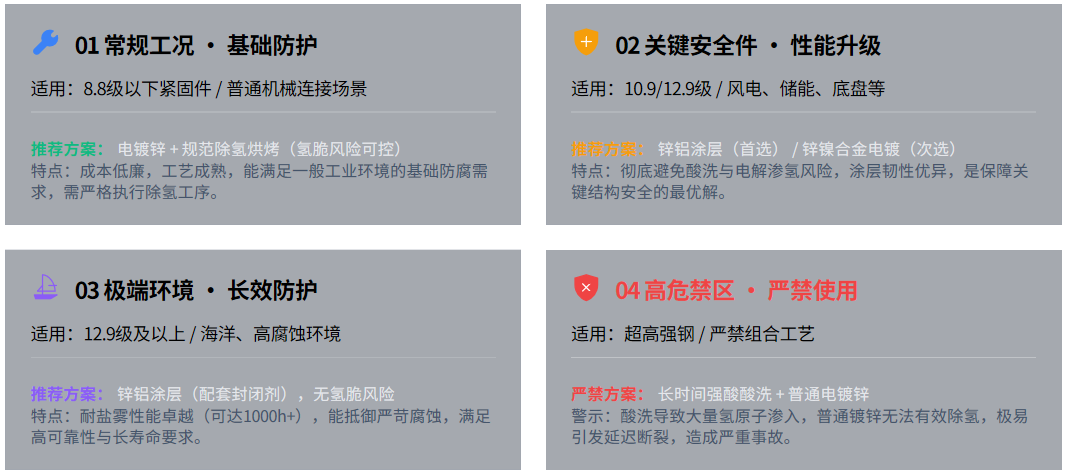
小結:電鍍工藝的核心矛盾在于—— 防腐鍍層形成機制本身伴隨析氫滲氫副反應,屬于 "邊防護邊引入失效誘因",后處理烘烤僅為補救手段,無法根除氫脆風險。
氫脆防控核心機制
機械前處理替代強酸酸洗:采用堿性脫脂+ 噴砂 / 拋丸機械除銹,依靠高速磨料撞擊去除氧化皮,無酸液與鋼基體反應,從源頭杜絕酸洗滲氫;
物理涂覆固化無電解析氫:無外接電源電沉積過程,不存在陰極析氫副反應,不新產生活性氫原子;
固化過程輔助排氫:涂層固化溫度約300 ℃,該溫度場可促進基體中微量殘余氫向外擴散逸出;且涂層為層疊片狀多孔結構,對氫具透過性,不像電鍍鈍化膜那樣鎖死氫;
防腐機理:層疊屏蔽+ 陰極犧牲保護:鋅鋁薄片在涂層內平行堆疊形成迷宮式屏蔽層,大幅延緩腐蝕介質滲透;涂層破損時鋅鋁電位低于鋼基體,優先陽極溶解保護鋼基體。中性鹽霧試驗可達500~1200 小時,約為普通電鍍鋅(100~200 小時)的 5~10 倍。
工程應用邊界
國際標準與適用強度
ISO 10683:2018《緊固件 —— 非電解鋅鋁涂層系統》明確說明該涂層尤其用于抗拉強度 ≥ 1000 MPa(即 10.9 級及以上)的高強緊固件,以避免內部氫脆(IHE)風險。這一標準定位從制度層面確認了鋅鋁涂層作為超高強緊固件氫脆防控方案的適用性。